

La galvanoplastica dei cilindri rotocalco è una parte importante del processo di produzione dei cilindri.Placcatura in ramecrea la superficie metallica necessaria per l'incisione, mentrecromaturaprotegge il cilindro inciso dall'usura durante la stampa.
In questi processi di galvanica, l'anodo fa molto più che completare il circuito elettrico. Il materiale, il rivestimento attivo, la geometria, l'area effettiva e la posizione rispetto al cilindro possono influenzare la reazione elettrochimica e la distribuzione della corrente.
Per i sistemi di placcatura a cilindro per rotocalco che utilizzano elettrodi insolubili,anodi di titanio rivestiti, compresoAnodi di titanio Ir-Ta MMO e anodi di titanio platinato (Pt/Ti), può fornire soluzioni di elettrodi dimensionalmente stabili e personalizzabili.
Questa guida spiega come funzionano gli anodi nella ramatura e nella cromatura dei cilindri rotocalco, la differenza tra anodi solubili e insolubili, come funzionano gli anodi di titanio rivestiti, perché la geometria dell'anodo è importante e quali informazioni dovrebbero essere prese in considerazione quando si seleziona un anodo di titanio per una linea di placcatura.

1. Come funziona la stampa rotocalco e perché il cilindro necessita di galvanizzazione?
La stampa rotocalco si basa su un cilindro di stampa inciso.
A differenza dei processi di stampa in cui l'immagine viene portata su una superficie rialzata, la stampa rotocalco utilizza migliaia di cellule microscopiche incise sulla superficie del cilindro.
Durante la stampa, queste celle trattengono l'inchiostro. L'inchiostro in eccesso viene rimosso dalla superficie non-dell'immagine, mentre l'inchiostro rimasto all'interno delle celle incise viene trasferito al materiale di stampa.
Ciò significa che la qualità della superficie del cilindro è estremamente importante.
Prima dell'incisione, il cilindro necessita di una superficie che possa essere lavorata e incisa con precisione. Dopo l'incisione, la superficie deve resistere anche a ripetuti contatti meccanici durante la stampa.
Questo è il motivo per cui la galvanica svolge due ruoli importanti nella produzione di cilindri per rotocalco.
Normalmente prima dell'incisione viene applicato uno strato di rame.
Il rame fornisce una superficie metallica adatta per produrre le cellule fini necessarie per l'immagine di stampa.
La qualità e l'uniformità di questo strato di rame influenzano quindi i successivi processi di incisione e finitura.
Dopo l'incisione, la superficie del cilindro necessita di una protezione aggiuntiva.
Uno strato di cromo duro viene comunemente applicato sulla superficie di rame incisa per migliorare la resistenza all'usura durante la stampa.
La sequenza di fabbricazione semplificata può quindi essere espressa come:
Preparazione del cilindro → Ramatura → Finitura superficiale → Incisione → Cromatura → Finitura finale → Stampa
La ramatura e la cromatura hanno scopi diversi e requisiti elettrochimici diversi.
Questa distinzione è importante quando si discute della selezione dell'anodo.
Un anodo adatto per un processo di placcatura non dovrebbe essere automaticamente considerato adatto per un altro.

2. Come funziona la galvanoplastica nella produzione di cilindri per rotocalco?
La galvanica è un processo elettrochimico in cui la corrente elettrica innesca una reazione che deposita uno strato metallico su una superficie conduttiva.
In una vasca galvanica a cilindro rotocalco, il sistema base comprende:
Alimentatore CC + Anodo + Elettrolita + Catodo cilindrico per rotocalco
Il cilindro per rotocalco è collegato comecatodo, mentre l'anodo è collegato al lato positivo dell'alimentatore CC.
Quando la corrente passa attraverso il sistema, si verificano reazioni elettrochimiche su entrambe le superfici degli elettrodi.
Al catodo, le specie contenenti metallo-nell'elettrolita vengono ridotte e il metallo si deposita sulla superficie del cilindro.
L'esatta reazione anodica dipende dalla chimica della placcatura e dal tipo di anodo utilizzato.
Questo è uno dei motivi per cui la selezione dell'anodo non può essere separata dalla chimica del bagno.
L'anodo influenza più del circuito elettrico
Da un punto di vista ingegneristico pratico, diversi fattori-correlati all'anodo possono influenzare il processo di placcatura:
● materiale dell'anodo;
● rivestimento attivo;
● area anodica effettiva;
● densità di corrente anodica;
● geometria dell'anodo;
● distanza anodica-catodica;
● posizione rispetto al cilindro;
● collegamento elettrico;
● circolazione dell'elettrolita attorno all'elettrodo.
Per un catodo cilindrico, la geometria diventa particolarmente importante.
Se la distanza tra gli elettrodi varia in modo significativo attorno al cilindro, possono variare anche il campo elettrico e la distribuzione della corrente.
Per questo motivo la galvanica a cilindro rotocalco dovrebbe essere considerata come unsistema elettrochimico, piuttosto che semplicemente un serbatoio contenente un anodo e un catodo.

3. Qual è il ruolo dell'anodo nella placcatura in rame e cromatura?
Il ruolo dell'anodo dipende fortemente dal fatto che il sistema di placcatura utilizzi o meno aanodo solubile o anodo insolubile.
Questa differenza è particolarmente importante quando si confrontano la placcatura in rame e la cromatura.
La placcatura in rame acido convenzionale utilizza comunemente anodi di rame solubili, inclusi anodi di rame fosforizzato.
La reazione anodica semplificata è:
Cu → Cu²⁺ + 2e⁻
Sulla superficie del cilindro, la reazione catodica può essere semplificata come:
Cu²⁺ + 2e⁻ → Cu
L'anodo di rame svolge quindi due funzioni.
Innanzitutto, partecipa al circuito elettrochimico.
In secondo luogo, si dissolve e aiuta a reintegrare il rame consumato dall'elettrolita durante la deposizione catodica.
Questo è fondamentalmente diverso da un anodo di titanio insolubile.
Un anodo di titanio rivestito normalmente non funge da fonte di rame.
Invece, il rivestimento attivo supporta la reazione anodica richiesta mentre gli ioni rame vengono depositati sul catodo.
Perciò:
Deposizione di rame ≠ Dissoluzione del rame dall'anodo di titanio
Se un anodo insolubile viene introdotto in un processo di placcatura in rame, la concentrazione di ioni rame- deve essere gestita tramite un sistema di rifornimento appropriato.
Questa è un'importante distinzione ingegneristica.
Un anodo di titanio MMO non dovrebbe quindi essere presentato come un semplice sostituto-per-uno di un anodo di rame solubile senza considerare l'intero processo di placcatura.
Anche la cromatura richiede una reazione anodica, ma la chimica è diversa dalla tradizionale placcatura in rame.
Storicamente, gli anodi insolubili in leghe di piombo- sono stati ampiamente associati ai sistemi di cromatura.
In sistemi idonei si possono prendere in considerazione anche anodi di titanio rivestiti.
Tuttavia, la compatibilità dipende da fattori quali:
Chimica dell'elettrolita + Reazione anodica + Densità di corrente + Temperatura + Tensione + Durata utile richiesta
Quindi dire che un anodo di titanio è adatto alla “cromatura” non è sufficiente.
Prima di selezionare il sistema di rivestimento, è necessario valutare l'effettiva chimica della cromatura e le condizioni operative.
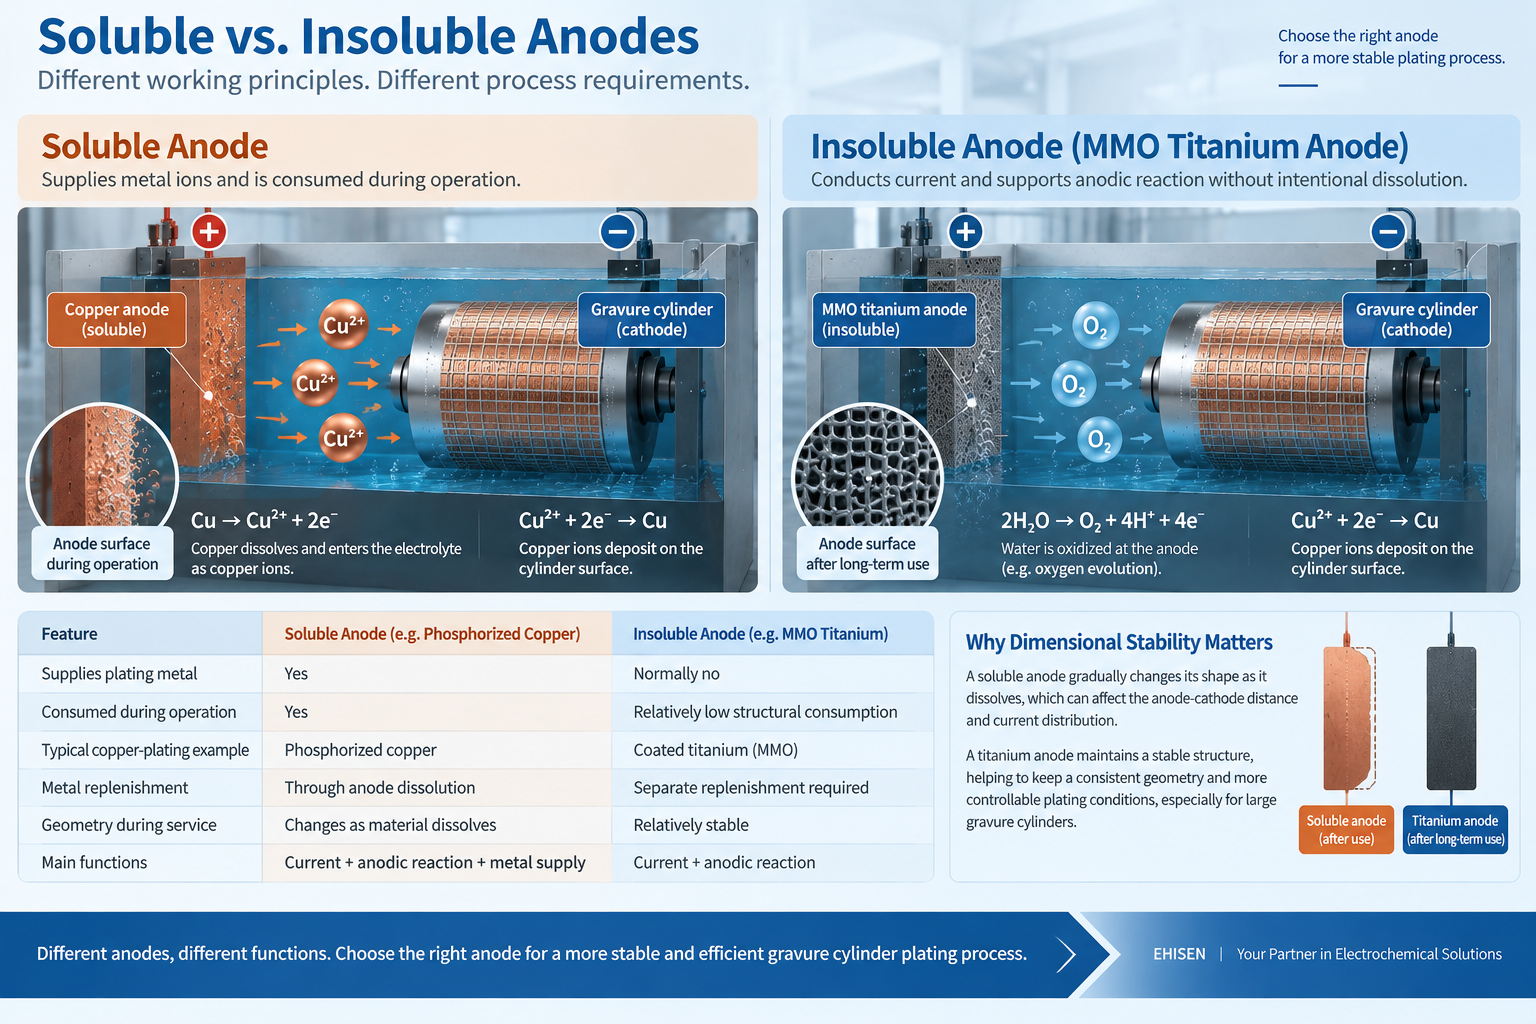
4. Anodi solubili e insolubili: qual è la differenza?
La distinzione tra anodi solubili e insolubili è uno dei concetti più importanti quando si valutano gli anodi di titanio per la galvanica.
Un anodo solubile partecipa intenzionalmente alla reazione elettrochimica dissolvendosi nell'elettrolita.
Nella ramatura, l'anodo di rame viene gradualmente consumato fornendo ioni di rame alla soluzione.
La sua geometria quindi cambia nel tempo.
L'elettrodo è entrambi:
Un componente elettrochimico + una fonte di placcatura del metallo
Un anodo insolubile funziona diversamente.
Invece di fornire intenzionalmente il metallo placcante, fornisce una superficie attiva per la reazione anodica richiesta.
Un anodo di titanio rivestito è tipicamente costituito da:
Struttura in titanio + rivestimento elettrocataliticamente attivo
Il titanio fornisce supporto meccanico e conduzione di corrente, mentre il rivestimento fornisce l'interfaccia elettrochimica attiva.
Poiché l'elettrodo non è progettato per dissolversi allo stesso modo di un anodo metallico solubile, la sua geometria può rimanere più stabile durante il funzionamento.
Questo è il motivo per cui gli anodi di titanio rivestiti sono spesso descritti comeelettrodi dimensionalmente stabili.
In molti sistemi galvanici, la posizione degli elettrodi influisce sulla distribuzione della corrente.
Se un anodo consumabile cambia gradualmente forma, cambia anche la relazione tra anodo e catodo.
Una struttura in titanio dimensionalmente stabile consente di progettare una geometria dell'elettrodo più coerente.
Per la placcatura a cilindro rotocalco, ciò è particolarmente utile perché il catodo ha un'ampia superficie cilindrica.
Un anodo di titanio curvo o segmentato può essere progettato per seguire il profilo del cilindro e mantenere una distanza tra gli elettrodi più controllata.
Tuttavia, la stabilità dimensionale non significa che un anodo insolubile possa funzionare indefinitamente.
Il rivestimento attivo ha ancora una durata limitata e le sue prestazioni dipendono dalle specifiche del rivestimento e dalle condizioni operative.

5. Perché la geometria dell'anodo influisce sull'uniformità della placcatura del cilindro rotocalco?
Il materiale dell'anodo è importante, mala geometria dell'anodo può essere altrettanto importantein un sistema di placcatura a cilindro per rotocalco.
Considera un grande catodo cilindrico posizionato accanto a un anodo piatto.
La distanza tra le due superfici degli elettrodi può variare nell'area di placcatura.
Ciò può influenzare la resistenza elettrica locale e la distribuzione della corrente.
La distanza tra anodo e catodo è una delle variabili di progettazione importanti in una cella galvanica.
Per un pezzo cilindrico, mantenere uno spazio controllato può essere più difficile che con due elettrodi piatti paralleli.
Un anodo curvo può essere progettato per seguire più da vicino il contorno del cilindro.
La relazione fondamentale è:
Diametro del cilindro → Curvatura dell'anodo
Una struttura curva adeguatamente progettata può fornire una spaziatura più controllata attorno all'area di placcatura effettiva.
Anche la lunghezza del cilindro è importante.
L'area effettiva dell'anodo dovrebbe corrispondere in modo appropriato all'area del cilindro da placcare.
Questo può essere semplificato come:
Lunghezza del cilindro → Lunghezza effettiva dell'anodo
Le aree marginali potrebbero richiedere ulteriore attenzione perché la distribuzione della corrente vicino alle estremità del cilindro può differire dall'area centrale.
A seconda del design dell'apparecchiatura, è possibile utilizzare schermature, anodi segmentati o elettrodi ausiliari per facilitare la gestione di queste regioni.
Il rapporto tra la corrente e l'area dell'elettrodo attivo è un altro parametro importante:
Densità di corrente=Corrente operativa ÷ Area attiva effettiva
Il semplice aumento delle dimensioni fisiche di una struttura in titanio non migliora automaticamente le prestazioni elettrochimiche.
L'effettiva area rivestita e la corrente operativa devono essere considerate insieme.
Questo è il motivo per cui i disegni degli anodi dovrebbero idealmente essere rivisti insieme ai parametri elettrici e di processo.

6. MMO Ir-Ta e anodi Pt/Ti nella galvanica: come funzionano?
Per i sistemi galvanici che utilizzano anodi di titanio rivestiti, due tecnologie importanti sono:
Anodi di titanio di iridio-tantalio MMO (Ir-Ta).
E
Anodi di titanio platinato (Pt/Ti).
Entrambi utilizzano il titanio come substrato strutturale dimensionalmente stabile, ma le loro superfici attive sono diverse.
Questa differenza influisce sul comportamento elettrochimico, sulle specifiche del rivestimento, sulle condizioni operative applicabili e sulla struttura dei costi.
La domanda corretta quindi non è semplicemente:
"Devo scegliere MMO o platino?"
Una domanda più utile è:
"Quale rivestimento attivo è compatibile con il mio elettrolita e richiede la reazione anodica?"
6.1 Come funzionano gli anodi di titanio Ir-Ta MMO
Un anodo di titanio Ir-Ta MMO utilizza unRivestimento in ossido metallico misto di iridio-tantaliocome superficie attiva.
Nei sistemi galvanici in cui l'evoluzione dell'ossigeno è un'importante reazione anodica, l'MMO Ir-Ta può fornire un'interfaccia elettrocataliticamente attiva.
Il processo può essere semplificato come:
Ir-Ta Superficie MMO → Ossidazione anodica/Evoluzione dell'ossigeno
↓
Corrente elettrica attraverso la cellula
↓
Reazione catodica → Deposizione di metalli
Il titanio sottostante fornisce la struttura meccanica e il percorso della corrente.
Il rivestimento MMO Ir-Ta fornisce l'interfaccia elettrochimica con l'elettrolita.
Questa separazione tra funzioni meccaniche ed elettrochimiche offre una notevole flessibilità di progettazione.
Vantaggi dell'MMO Ir-Ta nella galvanica
Per condizioni di galvanica adeguate, i potenziali vantaggi tecnici includono:
Geometria dell'elettrodo stabile
La struttura in titanio non viene consumata intenzionalmente come un anodo di rame solubile. Ciò consente alla geometria dell'elettrodo di rimanere più stabile durante il funzionamento.
Forma dell'elettrodo personalizzata
Il titanio può essere fabbricato in reti, piastre, tubi, sezioni curve, strutture segmentate e assemblaggi saldati.
Ciò è utile per i sistemi di placcatura a cilindro per rotocalco che richiedono un profilo dell'elettrodo che segua il cilindro.
Area attiva controllata
Il rivestimento attivo può essere applicato in base all'area elettrochimica richiesta anziché fare affidamento semplicemente sulla dimensione fisica complessiva dell'elettrodo.
Idoneità alle condizioni di-evoluzione dell'ossigeno
I sistemi MMO Ir-Ta sono particolarmente associati ad ambienti elettrochimici in cui l'evoluzione dell'ossigeno è importante.
Potenziale di ricopertura
Quando il substrato di titanio rimane meccanicamente idoneo, può essere possibile rimuovere il rivestimento esaurito, ricondizionare il substrato e applicare un nuovo rivestimento attivo.
Questo va sempre valutato caso per caso.
6.2 Come funzionano gli anodi Pt/Ti
A anodo di titanio platinato, o anodo Pt/Ti, utilizza il platino metallico come superficie elettrochimica attiva.
La sua struttura può essere semplificata come:
Substrato di titanio + strato attivo di platino
Il platino non è un rivestimento MMO.
Questa distinzione è importante sia per le specifiche tecniche che per l'acquisto.
Durante il funzionamento, la corrente viene condotta attraverso il substrato di titanio sulla superficie di platino, dove avviene la reazione elettrochimica anodica richiesta.
Come gli elettrodi MMO Ir-Ta, gli elettrodi Pt/Ti possono essere prodotti in molte geometrie:
● targa;
● rete;
● tubo;
● asta;
● filo;
● elettrodo curvo;
● struttura segmentata;
● assemblaggio saldato personalizzato.
Ciò consente di integrare gli anodi Pt/Ti in apparecchiature galvaniche con requisiti meccanici specifici.
Vantaggi del Pt/Ti nella galvanica
In ambienti elettrochimici idonei, Pt/Ti offre diverse caratteristiche utili.
Il platino fornisce una superficie attiva di metallo nobile-con elevata stabilità elettrochimica in molte condizioni compatibili.
Allo stesso tempo, l’utilizzo del titanio come substrato evita di produrre l’elettrodo completo partendo da platino sfuso.
L'elettrodo può anche mantenere una geometria stabile ed essere progettato attorno all'attrezzatura di placcatura.
Per i sistemi a cilindro per rotocalco, un anodo Pt/Ti può quindi combinare:
Superficie elettrochimica in platino + struttura in titanio personalizzata
Lo spessore del platino è una specifica importante
Una delle differenze più importanti quando si acquistano elettrodi Pt/Ti è la specifica del platino.
Due anodi di Pt/Ti possono:
avere le stesse dimensioni del titanio;
utilizzare la stessa mesh;
avere la stessa struttura curva;
sembrano quasi identici;
ma contengono quantità molto diverse di platino.
Una specifica Pt/Ti significativa dovrebbe quindi includere:
Substrato di titanio + area rivestita effettiva + spessore/carico Pt + posizione del rivestimento
Ciò è particolarmente importante quando si confrontano le citazioni.
Un anodo Pt/Ti-di prezzo inferiore non dovrebbe essere considerato automaticamente equivalente a meno che anche le specifiche del platino non siano comparabili.
6.3 Ir-Ta MMO o Pt/Ti: quale è meglio?
Nessuno dei due rivestimenti è universalmente "migliore".
Sono diverse tecnologie elettrochimiche.
Un confronto semplificato è:
| Fattore | Sono-un MMO | Pt/Ti |
|---|---|---|
| Superficie attiva | Ossido metallico misto di iridio-tantalio | Platino metallizzato |
| Substrato di titanio | SÌ | SÌ |
| Struttura dimensionalmente stabile | SÌ | SÌ |
| Geometria personalizzata | SÌ | SÌ |
| Strutture curve/segmentate | SÌ | SÌ |
| Applicazioni per l'evoluzione dell'ossigeno- | Comunemente considerato | Dipende dalle condizioni operative |
| Specifica del rivestimento principale | Chimica e caricamento dei metalli preziosi- | Spessore/carico Pt |
| Fornisce la placcatura del metallo | Normalmente no | Normalmente no |
| Ricopertura | Potenzialmente possibile | Potenzialmente possibile |
Il processo di selezione dovrebbe quindi iniziare con:
Composizione elettrolitica
↓
Reazione anodica dominante
↓
Corrente operativa e densità di corrente
↓
Temperatura e tensione
↓
Geometria e distanza degli elettrodi
↓
Vita utile richiesta
↓
Selezione del rivestimento
Non selezionare Ir-Ta semplicemente perché è un rivestimento MMO.
Non selezionare Pt semplicemente perché il platino è un metallo nobile.
Il rivestimento attivo deve corrispondere al processo elettrochimico.

7. Anodi di titanio rispetto anodi di rame, leghe di piombo e grafite
Diversi processi di galvanica hanno storicamente utilizzato materiali anodici diversi.
Non esiste un singolo materiale anodico che sia automaticamente il migliore per ogni bagno galvanico.
Il confronto corretto dipende dalla funzione che si prevede che l'elettrodo svolga.
Nella placcatura di rame convenzionale, gli anodi di rame solubili presentano un importante vantaggio:
riempiono gli ioni di rame mentre la corrente passa attraverso la cella.
Questa funzione non può essere semplicemente ignorata quando si considera un anodo di titanio insolubile.
Un anodo di titanio può fornire stabilità dimensionale, ma è comunque necessaria una strategia di rifornimento di rame.
Pertanto il confronto non è semplicemente:
Rame contro titanio
È:
Processo anodico-solubile e processo anodico-insolubile
Questo è un confronto ingegneristico molto più significativo.
Gli anodi insolubili in lega di piombo- sono stati storicamente utilizzati in alcune applicazioni di galvanica, inclusa la cromatura.
Un anodo di titanio rivestito offre un diverso concetto di elettrodo: una struttura di titanio fabbricata combinata con un rivestimento attivo ingegnerizzato.
Un potenziale vantaggio è la capacità di creare strutture di elettrodi precise, curve, segmentate o personalizzate.
Tuttavia, la sostituzione dovrebbe essere presa in considerazione solo dopo aver valutato la compatibilità con la chimica del bagno reale.
La grafite è un altro materiale per elettrodi tradizionale utilizzato in processi elettrochimici selezionati.
Rispetto alla grafite, una struttura rivestita in titanio fornisce caratteristiche meccaniche diverse e può essere fabbricata in assemblaggi più sottili, curvi, a rete o saldati.
Ancora una volta, ciò non significa che il titanio sia universalmente superiore.
La scelta appropriata dipende da:
Chimica di processo + Reazione richiesta + Progettazione meccanica + Densità di corrente + Requisiti di manutenzione
Per l'approvvigionamento, questo confronto basato sul processo- è più utile che confrontare i materiali degli elettrodi solo in base al prezzo di acquisto.

8. Dove possono essere utilizzati gli anodi di titanio nella galvanica a cilindro rotocalco?
Gli anodi di titanio rivestiti possono essere presi in considerazione in diverse aree della placcatura dei cilindri per rotocalco, a seconda della progettazione del processo.
Nei sistemi di placcatura in rame progettati attorno ad anodi insolubili, gli elettrodi in titanio rivestiti possono fornire una struttura anodica stabile.
Poiché l'anodo di titanio non fornisce il rame depositato, il sistema deve mantenere separatamente la concentrazione di ioni rame-.
Questo tipo di applicazione richiede quindi di considerare entrambi:
Elettrochimica dell'anodo + rifornimento del bagno
Gli anodi di titanio rivestiti possono anche essere valutati per la cromatura dove il rivestimento attivo è compatibile con l'elettrolita specifico e la reazione anodica.
Il rivestimento non deve essere scelto semplicemente perché l'applicazione si chiama "cromatura".
È necessario rivedere la composizione effettiva del bagno, la densità di corrente, la temperatura, la tensione e le condizioni di servizio previste.
Gli elettrodi a base di titanio- possono essere prodotti anche come anodi ausiliari per aree in cui la distribuzione della corrente richiede un controllo aggiuntivo.
Poiché il titanio è altamente fabbricabile, questi elettrodi possono essere progettati in forme relativamente specifiche e posizionati in base alla geometria dell'apparecchiatura.
La nuova attrezzatura per la placcatura del cilindro per rotocalco offre l'opportunità di considerare la geometria dell'elettrodo in fase di progettazione piuttosto che cercare di inserire un nuovo elettrodo in una disposizione esistente.
Il progettista dell'apparecchiatura può valutare:
Diametro del cilindro → Curvatura dell'anodo
Lunghezza cilindro → Lunghezza elettrodo attivo
Corrente operativa → Area attiva richiesta
Chimica del bagno → Rivestimento attivo
Layout dell'apparecchiatura → Collegamento elettrico e montaggio
Questo approccio integrato può essere particolarmente utile per le linee di placcatura personalizzate.

9. Come selezionare un anodo di titanio per la placcatura del cilindro rotocalco
Un disegno meccanico è importante quando si produce un anodo personalizzato, ma non fornisce informazioni sufficienti per selezionare il rivestimento corretto.
Per una valutazione tecnica significativa, il fornitore dovrebbe comprendere sia ilrequisiti meccanici e condizioni operative elettrochimiche.
1. Applicazione di placcatura
Innanzitutto definire il processo vero e proprio.
L'elettrodo è destinato a:
placcatura in rame;
cromatura;
un elettrodo ausiliario;
un altro processo di galvanica?
L'applicazione fornisce la prima indicazione della reazione elettrochimica richiesta.
2. Composizione dell'elettrolito
Fornire quante più informazioni possibili sul bagno, tra cui:
principali specie contenenti metalli-;
concentrazione;
concentrazione di acido;
pH ove rilevante;
cloruro o altri ioni importanti;
eventuali additivi.
L'elettrolita influisce direttamente sulla compatibilità del rivestimento.
3. Corrente operativa e densità di corrente
Sono utili sia la corrente operativa normale che la corrente massima.
Se si conosce l'area effettiva dell'elettrodo, è possibile valutare la densità di corrente.
Questo è importante perché i requisiti del rivestimento dovrebbero essere considerati in relazione al carico elettrico posizionato sulla superficie attiva.
4. Temperatura operativa
Fornire sia la temperatura tipica che quella massima del bagno, ove possibile.
La temperatura può influenzare la velocità delle reazioni elettrochimiche e le condizioni operative degli elettrodi.
5. Dimensioni del cilindro
Per un sistema a cilindro per rotocalco, le dimensioni importanti includono:
Diametro del cilindro + Lunghezza totale + Lunghezza effettiva della placcatura
Queste dimensioni aiutano a determinare la curvatura dell'anodo, la lunghezza effettiva e la struttura complessiva.
6. Distanza anodica-catodica
La distanza tra gli elettrodi richiesta è un parametro di progettazione importante.
Se un sistema esistente presenta già una lacuna definita, questa dovrebbe essere inclusa nelle informazioni tecniche.
7. Informazioni sull'anodo esistente
Per una linea di placcatura esistente, le informazioni sull'elettrodo attuale sono estremamente utili.
Ciò può includere:
● materiale dell'anodo;
● dimensioni;
● disegni;
● fotografie;
● tensione operativa tipica;
● durata utile;
● modalità di guasto;
● campione di elettrodi usati, ove disponibile.
Un anodo usato a volte può fornire informazioni preziose sulle condizioni operative effettive e sui modelli di guasto.
8. Collegamento elettrico
L'elettrodo deve inoltre integrarsi correttamente con l'alimentazione e il sistema di sbarre esistenti.
Durante la fabbricazione è pertanto necessario prendere in considerazione la posizione della connessione, i-requisiti di trasporto della corrente, la disposizione di montaggio e la progettazione dei contatti.
9. Programma operativo
La linea di placcatura funziona:
continuamente;
a intermittenza;
su più turni;
con cicli di avvio-arresto frequenti?
Chiarire inoltre se l'anodo rimane immerso anche quando viene tolta l'alimentazione.
Questi dettagli operativi possono essere rilevanti quando si valutano le condizioni di servizio degli elettrodi.
10. Problemi di processo esistenti
Se lo scopo della sostituzione dell'elettrodo è risolvere un problema esistente, descrivere direttamente il problema.
Gli esempi possono includere:
● breve durata dell'elettrodo;
● placcatura irregolare;
● modifica della geometria dell'anodo;
● tensione operativa instabile;
● difficile controllo della distanza tra gli elettrodi-;
● manutenzione frequente;
● preoccupazioni relative alla contaminazione;
● necessità di una forma personalizzata.
Ciò aiuta a garantire che il nuovo elettrodo sia progettato attorno all'obiettivo reale anziché riprodurre semplicemente le vecchie dimensioni.
11. Durata utile prevista
Se il progetto prevede un obiettivo di durata-di servizio, questo dovrebbe essere discusso insieme alla densità attuale e alle specifiche del rivestimento.
La durata utile non può essere valutata in modo significativo basandosi solo sulle dimensioni.
Considerazioni finali: seleziona l'anodo per il processo, non solo il disegno
Per la galvanoplastica del cilindro per rotocalco, l'anodo non deve essere trattato semplicemente come un componente fabbricato in titanio.
Le sue prestazioni dipendono dall’interazione tra:
Elettrolita + Reazione anodica + Rivestimento attivo + Area attiva + Densità di corrente + Geometria + Distanza tra gli elettrodi + Condizioni operative
Per la placcatura in rame, è inoltre essenziale distinguere tra i concetti di processo di anodo-solubile e di processo di anodo-insolubile.
Per gli anodi di titanio rivestiti,Ir-Ta MMO e Pt/Ti forniscono superfici attive diverse e devono essere selezionati in base all'ambiente elettrochimico reale.
Allo stesso tempo, la geometria del cilindro dell'incisione rende la progettazione meccanica particolarmente importante.
Un elettrodo ben-progettato quindi combina:
Corretta struttura in titanio + corretta area attiva + corretto sistema di rivestimento + corretta densità di corrente
L'obiettivo non è semplicemente quello di produrre un anodo di titanio da inserire all'interno della vasca di placcatura.
Si tratta di sviluppare un elettrodo che si adatti al processo elettrochimico.
Hai bisogno di un anodo di titanio per la tua linea di placcatura a cilindro rotocalco?
Ehisen sviluppa su misuraAnodi di titanio Ir-Ta MMO e anodi di titanio platinato (Pt/Ti)per applicazioni industriali elettrochimiche e galvaniche.
Per una prima valutazione tecnica è possibile fornire:
Applicazione di placcatura + Elettrolita + Corrente operativa + Temperatura + Dimensioni del cilindro + Distanza tra gli elettrodi + Informazioni sull'anodo esistente + Disegno o foto
Sulla base di queste condizioni operative, è possibile valutare insieme la struttura dell'elettrodo, l'area attiva effettiva, il sistema di rivestimento e le specifiche del rivestimento.
Condizioni operative → Analisi elettrochimica → Selezione del rivestimento → Progettazione dell'anodo → Prototipo → Test → Produzione